Sep 07, 2026
เมื่อวิศวกรถามเป็นครั้งแรกว่าเหล็กกล้าไร้สนิม 304 ดีสำหรับการผลิตสปริงหรือไม่ คำตอบที่ถูกต้องที่สุดคือ ใช่ เป็นตัวเลือกที่เชื่อถือได้สำหรับการใช้งานสปริงที่หลากหลาย แต่ก็ไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับสปริงทุกตัว วัสดุนี้มีความทนทานต่อการกัดกร่อนสูง มีความสามารถในการขึ้นรูปที่ดี และสมรรถนะทางกลที่คาดการณ์ได้ ทำให้เป็นวัสดุมาตรฐานสำหรับผลิตภัณฑ์อุตสาหกรรมและสินค้าอุปโภคบริโภคจำนวนมาก ในเวลาเดียวกัน มีขีดจำกัดด้านความแข็งแกร่งและอุณหภูมิที่ชัดเจนซึ่งเป็นสิ่งสำคัญเมื่อสปริงต้องมีขนาดกะทัดรัดมาก ทำงานภายใต้ความเครียดสูง หรืออยู่รอดในวงจรที่รุนแรง
แนวทางปฏิบัติคือการประเมิน 304 เทียบกับข้อกำหนดเฉพาะของการสมัครของคุณก่อนที่จะตัดสินใจเลือกวัสดุ เกณฑ์หลักคือสภาพแวดล้อมในการทำงาน น้ำหนักบรรทุกและการโก่งตัวที่ต้องการ พื้นที่ว่าง อายุการใช้งานที่คาดหวัง และต้นทุนที่ยอมรับได้ เมื่อความต้านทานการกัดกร่อนและรูปลักษณ์มีความสำคัญมากกว่าความแข็งแกร่งสัมบูรณ์ 304 มักจะชนะ เมื่อสปริงต้องส่งแรงสูงสุดจากซองจดหมายขนาดเล็กหรือทนทานต่อรอบความเค้นสูงนับล้าน โลหะผสมที่แข็งแกร่งกว่าจะมีประสิทธิภาพเหนือกว่า
บทความนี้จะอธิบายว่า 304 มีพฤติกรรมอย่างไรในฐานะวัสดุสปริง มีประสิทธิภาพดีเยี่ยม แย่ตรงไหน เปรียบเทียบกับวัสดุอื่นอย่างไร และสิ่งที่คุณควรระบุเมื่อสั่งซื้อสปริงสแตนเลส 304 จากผู้ผลิต เขียนจากมุมมองของเวิร์กช็อปฤดูใบไม้ผลิที่มีประสบการณ์ซึ่งเกี่ยวข้องกับการตัดสินใจด้านวัตถุเหล่านี้ทุกวัน
สแตนเลส 304 เป็นโลหะผสมโครเมียม-นิกเกิลออสเทนนิติกที่โดยทั่วไปมีโครเมียม 18 ถึง 20 เปอร์เซ็นต์และนิกเกิล 8 ถึง 10.5 เปอร์เซ็นต์ องค์ประกอบนี้ทำให้โครงสร้างออสเทนนิติกลูกบาศก์วางอยู่ตรงกลางหน้า ซึ่งยังคงความเสถียรตั้งแต่อุณหภูมิแช่แข็งไปจนถึงช่วงการชุบแข็ง ซึ่งเป็นสาเหตุที่ว่าทำไม 304 จึงไม่เปราะเมื่อใช้งานเย็นเหมือนที่เหล็กกล้าสปริงคาร์บอนทำ
สำหรับการใช้งานสปริง 304 จะถูกจัดให้เป็นลวดดึงเย็น กระบวนการดึงเย็นช่วยเพิ่มความต้านทานแรงดึงอย่างมีนัยสำคัญผ่านการชุบแข็งด้วยความเครียด โดยนำลวดจากความต้านทานการอบอ่อนประมาณ 500 ถึง 600 MPa ไปจนถึง 700 ถึง 1,100 MPa ขึ้นอยู่กับเส้นผ่านศูนย์กลางของลวด นี่เป็นสิ่งสำคัญเพราะการอบอ่อน 304 นั้นอ่อนเกินไปสำหรับสปริงที่มีประโยชน์ ความแข็งแรงที่ได้รับในสปริงสุดท้ายยังขึ้นอยู่กับงานเย็นที่เกิดขึ้นระหว่างการขด ซึ่งเป็นสาเหตุที่ลวดสปริง 304 และโลหะแผ่น 304 จึงเป็นวัสดุทางวิศวกรรมที่แตกต่างกันมาก
มาตรฐานลวดเหล็กสปริงทั่วไปที่อ้างอิง 304 ได้แก่ EN 10270-3, ASTM A313 และ JIS G4314 หากคุณกำลังจัดหาสปริงจากต่างประเทศ มาตรฐานเหล่านี้จะเป็นพื้นฐานสำหรับความต้านทานแรงดึงและพิกัดความเผื่อ อย่างไรก็ตาม เป็นที่น่าสังเกตว่าประสิทธิภาพของสปริงขั้นสุดท้ายนั้นขึ้นอยู่กับกระบวนการขึ้นรูป การบรรเทาความเครียด และสภาพพื้นผิวมากพอๆ กับเกรดวัสดุนั่นเอง
ผู้ออกแบบสปริงต้องใช้ตัวเลขหลายตัวเลขก่อนที่จะเลือก 304 ได้แก่ ความต้านทานแรงดึง ความแข็งแรงคราก ค่าโมดูลัส และขีดจำกัดอุณหภูมิในการทำงาน ตารางด้านล่างสรุปค่าทั่วไปสำหรับลวดสปริงดึงเย็น 304 เนื่องจากความแข็งแรงแตกต่างกันไปตามเส้นผ่านศูนย์กลางของเส้นลวด ช่วงที่แสดงจึงมีประโยชน์มากกว่าตัวเลขตัวเดียว
| คุณสมบัติ | ค่าทั่วไป | หมายเหตุการปฏิบัติสำหรับการออกแบบสปริง |
|---|---|---|
| ความต้านทานแรงดึง | 700 – 1,100 เมกะปาสคาล | เส้นผ่านศูนย์กลางเล็กกว่าจะแข็งแรงกว่า ลวดขนาด 0.5 มม. สามารถเกิน 1,200 MPa |
| ความแข็งแรงของผลผลิต 0.2% | 400 – 900 เมกะปาสคาล | สูงกว่าค่าแผ่นอบอ่อนเนื่องจากการดึงเย็น |
| โมดูลัสความยืดหยุ่น (E) | 193 เกรดเฉลี่ย | ประมาณ 28 × 10⁶ psi ในหน่วยอิมพีเรียล |
| โมดูลัสความแข็งแกร่ง (G) | 77 เกรดเฉลี่ย | ใช้สำหรับการคำนวณอัตราสปริงอัดและแรงบิด |
| อุณหภูมิบริการต่อเนื่องสูงสุด | ประมาณ 290 องศาเซลเซียส | เหนือสิ่งอื่นใด การผ่อนคลายภาระจะเร่งความเร็วอย่างรวดเร็ว |
| อุณหภูมิบริการขั้นต่ำ | ลงไปถึง -200 °C | ไม่มีการเปลี่ยนจากเหนียวไปเป็นเปราะในโครงสร้างออสเทนนิติก |
| ความหนาแน่น | 7.93 ก./ซม.³ | มีประโยชน์เมื่อคำนวณน้ำหนักลวดและมวลการขนส่ง |
| ความต้านทานไฟฟ้า | 72 µΩ·ซม | เกี่ยวข้องหากสปริงนำกระแสในวงจร |
สำหรับการใช้งานแบบคงที่ ขีดจำกัดการออกแบบโดยทั่วไปคือการรักษาความเค้นที่แก้ไขให้ต่ำกว่า 45 ถึง 50 เปอร์เซ็นต์ของความต้านทานแรงดึงของเส้นลวด สำหรับการใช้งานแบบไดนามิกที่มีรอบหลายล้านรอบ ความเค้นในการทำงานสูงสุดจะต้องลดลงอย่างมาก โดยมักจะเหลือ 20 ถึง 30 เปอร์เซ็นต์ของความต้านทานแรงดึง และผู้ผลิตสปริงอาจแนะนำให้ทำการขัดแบบ shot peening หรือตั้งค่าล่วงหน้าเพื่อยืดอายุความล้า
ความต้านทานแรงดึงของลวดสปริง 304 จะลดลงเมื่อเส้นผ่านศูนย์กลางของลวดเพิ่มขึ้น นี่ไม่ใช่ข้อบกพร่อง มันเป็นผลมาจากการเสียรูปพลาสติกน้อยลงที่จุดกึ่งกลางของเส้นลวดที่หนาขึ้นในระหว่างการวาด แผนภูมิต่อไปนี้แสดงให้เห็นว่าความสัมพันธ์นี้โดยทั่วไปปรากฏอย่างไรในขนาดเส้นลวดที่ใช้ในการผลิตสปริงเชิงพาณิชย์
เส้นผ่านศูนย์กลางของลวดส่งผลต่อความต้านทานแรงดึงของลวดสปริงดึงเย็น 304 อย่างไร
ความหมายโดยนัยในทางปฏิบัติคือ หากคุณต้องการแรงสูงจากสปริงขนาดเล็ก ลวด 304 เส้นบางที่ทำงานที่ระดับความเค้นสูงจะส่งแรงได้ แต่วัสดุชนิดเดียวกันในลวดหนาอาจไม่ถึงโหลดที่ต้องการหากไม่มีขดลวดขนาดใหญ่เกินไป เมื่อเกิดเหตุการณ์เช่นนี้ การเปลี่ยนมาใช้สเตนเลสสตีล 301 หรือลวดดนตรีเหล็กกล้าคาร์บอน ซึ่งยังคงความต้านทานแรงดึงสูงกว่าในเส้นผ่านศูนย์กลางที่หนากว่า มักเป็นการตัดสินใจทางวิศวกรรมที่ดีกว่า
เหตุผลหลักที่วิศวกรเลือกสแตนเลส 304 สำหรับสปริงก็คือความต้านทานการกัดกร่อน ในสภาพบรรยากาศปกติ น้ำจืด ไอน้ำ สภาพแวดล้อมในการแปรรูปอาหาร และสารเคมีอินทรีย์และอนินทรีย์เจือจางหลายชนิด 304 ให้การปกป้องที่ดีเยี่ยมโดยไม่ต้องมีการเคลือบพื้นผิวใดๆ ฟิล์มพาสซีฟออกไซด์จะคงอยู่โดยอัตโนมัติตราบเท่าที่มีออกซิเจนอยู่ และพื้นผิวที่มีรอยขีดข่วนจะรักษาตัวเองได้
สำหรับสปริงที่ใช้ในเครื่องใช้ในครัวเรือน อุปกรณ์ทางการแพทย์ อุปกรณ์สัมผัสอาหาร และกลไกกลางแจ้งที่ไม่ต้องเผชิญกับน้ำเค็ม 304 มักเป็นตัวเลือกแรก ช่วยหลีกเลี่ยงปัญหาการสึกหรอของการชุบ ซึ่งเป็นโหมดความล้มเหลวทั่วไปสำหรับสปริงเหล็กคาร์บอนชุบสังกะสี ซึ่งจะสูญเสียชั้นป้องกันเมื่อคอยล์เสียดสีกันระหว่างการบีบอัด
อย่างไรก็ตาม 304 มีช่องโหว่ต่อคลอไรด์ที่รู้จักกันดี การสัมผัสกับน้ำทะเล เกลือละลายน้ำแข็งบนถนน สารละลายฟอกขาว และสารเคมีทางอุตสาหกรรมบางชนิดเป็นเวลานานอาจทำให้เกิดการกัดกร่อนของรูพรุนและรอยแยกได้ ความเสี่ยงจะเพิ่มขึ้นตามอุณหภูมิและความเค้นดึง สปริงภายใต้แรงกดต่อเนื่องในบรรยากาศที่มีคลอไรด์อุดมไปด้วยยังไวต่อการแตกร้าวจากการกัดกร่อนจากความเค้น ซึ่งอาจนำไปสู่ความล้มเหลวกะทันหัน แม้ว่าโหลดจะอยู่ในช่วงปลอดภัยที่คำนวณไว้ก็ตาม
หากสปริงของคุณทำงานใกล้ทะเล บนยานพาหนะที่ต้องเจอกับเกลือบนถนนในฤดูหนาว หรือในเครื่องทำความสะอาดที่ใช้ผงซักฟอกที่มีคลอรีน ให้เลือกใช้สแตนเลส 316 แทน โมลิบดีนัมพิเศษใน 316 ช่วยเพิ่มความต้านทานการเกิดรูพรุนได้อย่างมาก หากต้องการคำอธิบายเชิงลึกเกี่ยวกับการเปรียบเทียบเกรดทั้งสองนี้ในการผลิตสปริง โปรดอ่าน การเปรียบเทียบรายละเอียดของเหล็กกล้าไร้สนิม 304 กับ 316 ในการใช้งานสปริงอุตสาหกรรม .
การรักษาพื้นผิวก็มีบทบาทเช่นกัน สปริง 304 เดียวกันอาจมีพฤติกรรมแตกต่างกันมากขึ้นอยู่กับสภาพพื้นผิว:
304 ทำงานได้ดีที่อุณหภูมิต่ำ ซึ่งเป็นข้อดีข้อหนึ่งเหนือเหล็กกล้าคาร์บอน ไม่มีการเปลี่ยนผ่านจากเหนียวไปเป็นเปราะ ดังนั้นสปริง 304 ยังคงเปลี่ยนรูปอย่างยืดหยุ่นในการใช้งานแบบไครโอเจนิกจนถึงประมาณ -200 °C อัตราสปริงและโหลดจะเพิ่มขึ้นเล็กน้อยที่อุณหภูมิต่ำเนื่องจากโมดูลัสแรงเฉือนของวัสดุเพิ่มขึ้น ดังนั้นสปริงที่ออกแบบมาสำหรับอุณหภูมิห้องจะส่งแรงค่อนข้างสูงขึ้นเมื่ออากาศเย็น ควรตรวจสอบสิ่งนี้ในการออกแบบหากสปริงทำงานที่อุณหภูมิต่ำมาก
เมื่ออุณหภูมิสูงขึ้น ภาพจะแตกต่างออกไป งานเย็นที่เป็นประโยชน์ในลวดสปริง 304 จะเริ่มหลอมละลายเมื่อลวดสัมผัสกับอุณหภูมิสูงกว่า 300 °C ในช่วงเวลาสำคัญ ๆ ความต้านทานแรงดึงลดลง และที่สำคัญกว่านั้น สปริงเริ่มคลายตัว: สปริงจะสูญเสียภาระเริ่มต้นบางส่วนขณะคงตัวไว้ที่ระยะโก่งคงที่ การผ่อนคลายจะเพิ่มขึ้นตามอุณหภูมิ เวลา และระดับความเครียดในช่วงแรก
ในทางปฏิบัติ สปริง 304 ที่ทำงานที่อุณหภูมิ 200 °C โดยมีระดับความเครียดปานกลาง โดยปกติจะคงภาระที่ยอมรับได้หลังจากใช้งานเป็นเวลานาน ที่อุณหภูมิ 300 °C คาดว่าจะสูญเสียโหลดที่วัดได้ ที่อุณหภูมิ 400 °C 304 จะไม่ใช่วัสดุสปริงที่เหมาะสมอีกต่อไป สำหรับการให้บริการที่อุณหภูมิสูงอย่างต่อเนื่อง ต้องใช้สเตนเลสสตีลชุบแข็งด้วยการตกตะกอน เช่น 17-7 ส.ค หรือโลหะผสมที่มีนิกเกิลเป็นส่วนประกอบหลัก
หากการใช้งานของคุณเกี่ยวข้องกับการสัมผัสอุณหภูมิสูงระยะสั้นเป็นครั้งคราวตามด้วยการกลับสู่สภาวะปกติ 304 อาจยังยอมรับได้ แต่คุณควรแจ้งผู้ผลิตสปริงเกี่ยวกับโปรไฟล์อุณหภูมิจริง อุณหภูมิคลายความเครียดที่ใช้ระหว่างการผลิตโดยทั่วไปคือ 260 ถึง 400 °C; หากอุณหภูมิการใช้งานของคุณสูงกว่าอุณหภูมิคลายความเค้น สปริงอาจระบายความเค้นตกค้างบางส่วนซึ่งส่งผลต่อความสามารถในการรับน้ำหนัก
การเลือกวัสดุสปริงเป็นการฝึกทรงตัว ตารางด้านล่างเปรียบเทียบ 304 กับเกรดอื่นๆ ที่พบบ่อยในการผลิตสปริง โดยใช้ค่าความต้านทานแรงดึงระดับกลางทั่วไป พฤติกรรมการกัดกร่อน ขีดจำกัดอุณหภูมิ และตำแหน่งต้นทุนโดยประมาณ
| วัสดุ | แรงดึงทั่วไป (MPa) | ความต้านทานการกัดกร่อน | อุณหภูมิต่อเนื่องสูงสุด | ประสิทธิภาพความเมื่อยล้า | ต้นทุนสัมพัทธ์ |
|---|---|---|---|---|---|
| สแตนเลส304 | 850 | ดีเยี่ยมในสภาพแวดล้อมที่ไม่รุนแรง | ~290 องศาเซลเซียส | ดี | $$ |
| สแตนเลส 316 | 770 | เหนือกว่าในสภาพแวดล้อมที่มีคลอไรด์ | ~300 องศาเซลเซียส | ดี | $$$ |
| สแตนเลส 301 | 1,050 | ดีเยี่ยมในสภาพแวดล้อมที่ไม่รุนแรง | ~290 องศาเซลเซียส | ดีกว่าเนื่องจากมีความแข็งแรงสูงกว่า | $$ |
| สายดนตรี (เหล็กคาร์บอน) | 1,950 | แย่ ต้องเคลือบ | ~120 องศาเซลเซียส | ยอดเยี่ยม | $ |
| สแตนเลส 17-7PH | 1,600 | ยอดเยี่ยม | ~370 องศาเซลเซียส | ยอดเยี่ยม | $$$$ |
คอลัมน์ต้นทุนเป็นตัวบ่งชี้ที่เกี่ยวข้องโดยพิจารณาจากราคาลวดดิบและความซับซ้อนในการประมวลผล สายดนตรีเป็นตัวเลือกที่ถูกที่สุดและแข็งแกร่งที่สุด แต่ก็มีสนิม 316 มีราคามากกว่า 304 สำหรับรูปทรงสปริงเดียวกันแต่ให้ความต้านทานแรงดึงต่ำกว่า จะสมเหตุสมผลเมื่อมีคลอไรด์เท่านั้น 301 ให้ข้อได้เปรียบด้านความแข็งแกร่งที่คุ้มค่ามากกว่า 304 เมื่อคุณต้องการแรงเพิ่มจากเส้นผ่านศูนย์กลางเท่ากันในราคาที่ใกล้เคียงกัน 17-7PH เป็นตัวเลือกพิเศษสำหรับการใช้งานที่อุณหภูมิสูง ความแข็งแรงสูง และความล้าสูง
ความต้านทานแรงดึงช่วงกลางทั่วไปของวัสดุลวดสปริงทั่วไป (MPa)
ความเข้าใจผิดที่พบบ่อยคือถ้า 304 ดี 316 จะดีกว่าโดยอัตโนมัติสำหรับทุกสปริง ในความเป็นจริง ลวด 316 จะนุ่มกว่าในสภาพดึงเย็น ดังนั้นสำหรับสปริงที่มีขนาดเท่ากัน สปริง 316 จะให้น้ำหนักที่ต่ำกว่าสปริง 304 คุณอาจต้องใช้ลวดที่หนากว่าหรือขดลวดที่ใหญ่กว่าเพื่อให้ได้แรงเท่ากัน การตัดสินใจควรขับเคลื่อนโดยสภาพแวดล้อม ไม่ใช่โดยการเลือกเกรดอัลลอยด์ที่สูงกว่า
ในการผลิตรายวัน 304 เป็นสเตนเลสสตีลที่ระบุบ่อยที่สุดสำหรับสปริงในหลากหลายภาคส่วน ประเด็นทั่วไปก็คือ การใช้งานเหล่านี้ให้ความสำคัญกับความต้านทานการกัดกร่อน รูปลักษณ์ที่สะอาด และความสามารถในการรับน้ำหนักปานกลางมากกว่าความแข็งแรงที่แท้จริง
หัวฉีดล้าง วาล์วคืน สปริงนิรภัยสายพานลำเลียง และสปริงจ่ายสัมผัสกับน้ำ ไอน้ำ และกรดอาหารซ้ำๆ 304 ต้านทานการย้อมสีและหลีกเลี่ยงการปนเปื้อนของสารเคลือบ
ล็อคประตู สวิตช์ หน้าสัมผัสแบตเตอรี่ และกลไกปลดล็อคได้ประโยชน์จากสปริงที่ไม่เกิดสนิมในห้องครัว ห้องน้ำ หรือห้องใต้ดินที่มีความชื้นนานหลายปี
สปริงส่งคืนขนาดเล็กในเครื่องมือแบบใช้ครั้งเดียวและอุปกรณ์วินิจฉัยจะต้องทำความสะอาดได้และเข้ากันได้กับไอฆ่าเชื้อ 304 เป็นเกรดระดับเริ่มต้นมาตรฐาน
สปริงคืนแป้นเบรก การปรับเบาะนั่ง และสปริงแดมเปอร์ HVAC ใช้ในพื้นที่ภายในที่อบอุ่นและชื้น ซึ่งเหล็กกล้าคาร์บอนต้องการการปกป้องเป็นพิเศษ
สลักประตู สปริงตู้ไปรษณีย์ และแดมเปอร์ระบายอากาศที่โดนฝนและอุณหภูมิที่เปลี่ยนแปลง ได้รับประโยชน์จากอายุการใช้งานที่ยาวนานของ 304
สปริงขนาดเล็กที่ส่งกระแสไฟฟ้าและหน้าสัมผัสกดต้องการแรงที่มั่นคงและความต้านทานต่อการเกิดออกซิเดชัน ที่นี่มีการใช้สายไฟ 304 ที่มีพื้นผิวที่สะอาดอย่างกว้างขวาง
สำหรับการใช้งานที่ต้องการรูปทรงกะทัดรัดหรือแรงส่งกลับที่ควบคุมอย่างแม่นยำ ผู้ผลิตเช่นโรงงานผลิตที่อยู่เบื้องหลังเว็บไซต์นี้ผลิตสปริง 304 แบบสั่งทำจากเครื่องขด CNC และทดสอบความแม่นยำในการโหลดและขนาดก่อนจัดส่ง ตระกูลผลิตภัณฑ์ไม่เพียงแต่ประกอบด้วยสปริงอัดธรรมดาเท่านั้น แต่ยังรวมถึงชิ้นส่วนที่มีรูปร่างและขึ้นรูปด้วยลวดซึ่งยากต่อการผลิตบนคอยล์สปริงมาตรฐาน
ตัวอย่างทั่วไปอย่างหนึ่งคือสปริงสแตนเลส 304 ที่ใช้เป็นองค์ประกอบแรงดันย้อนกลับในชุดวาล์วขนาดเล็ก สปริงต้องพอดีกับเส้นผ่านศูนย์กลางที่เล็กกว่า 6 มม. ให้แรงที่ควบคุมได้ตลอดช่วงชักยาว และทนทานต่อการปั่นจักรยานบ่อยครั้งในสภาพแวดล้อมที่อบอุ่นและชื้น
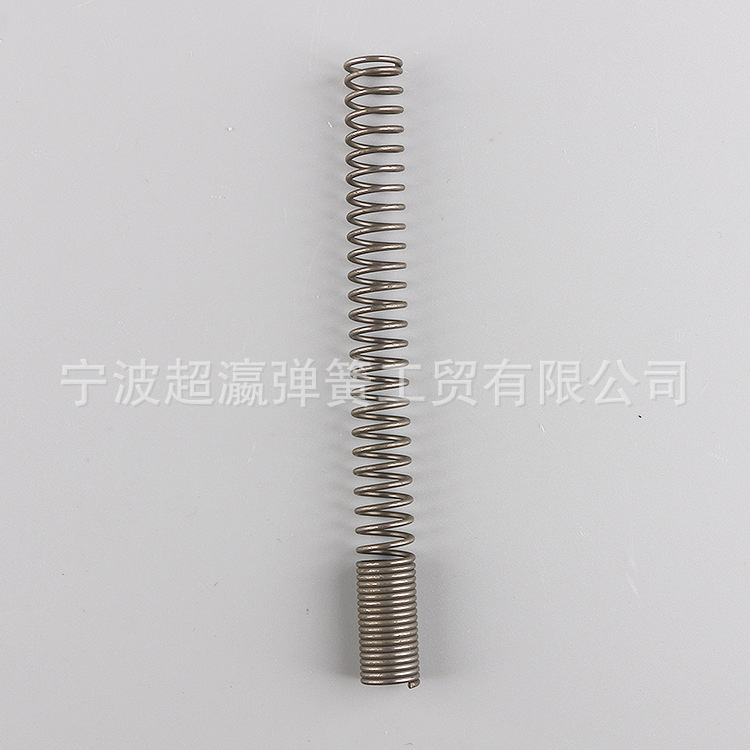
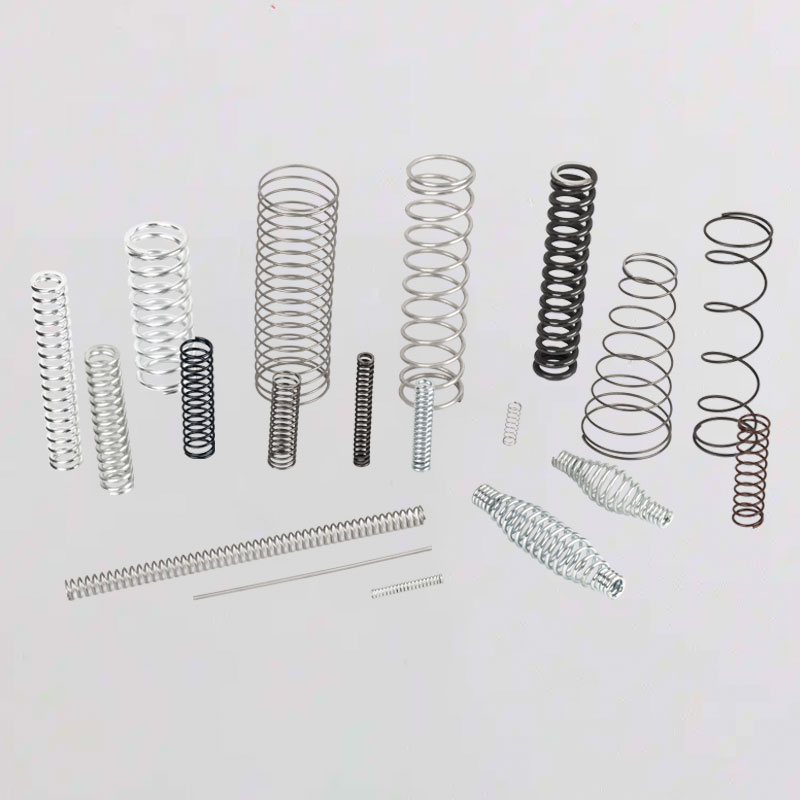 สปริงเล็กดันกลับสแตนเลส 304 แบบกำหนดเอง สปริงสเตนเลสสตีล 304 ขนาดกะทัดรัดนี้เหมาะกับชุดวาล์วขนาดเล็กที่ต้องการแรงกลับที่ควบคุมได้ ระยะชักยาว และความต้านทานต่อสภาวะที่อบอุ่นและชื้น ดูผลิตภัณฑ์ →
สถานการณ์ทั่วไปอีกประการหนึ่งคือสปริงอัดปริมาณมากสำหรับอุปกรณ์ในครัวเรือน ซึ่งต้องทนต่อความทนทานในการผลิตสำหรับชิ้นส่วนหลายแสนชิ้น เส้นผ่านศูนย์กลางของเส้นลวด ความยาวอิสระ และรูปทรงปลายปิดล้วนส่งผลต่อโหลดสุดท้าย และต้องใช้กระบวนการ CNC ที่มีการควบคุมอย่างดีพร้อมการบำบัดความร้อนแบบบรรเทาความเครียดเพื่อรักษาโหลดให้อยู่ในข้อกำหนด
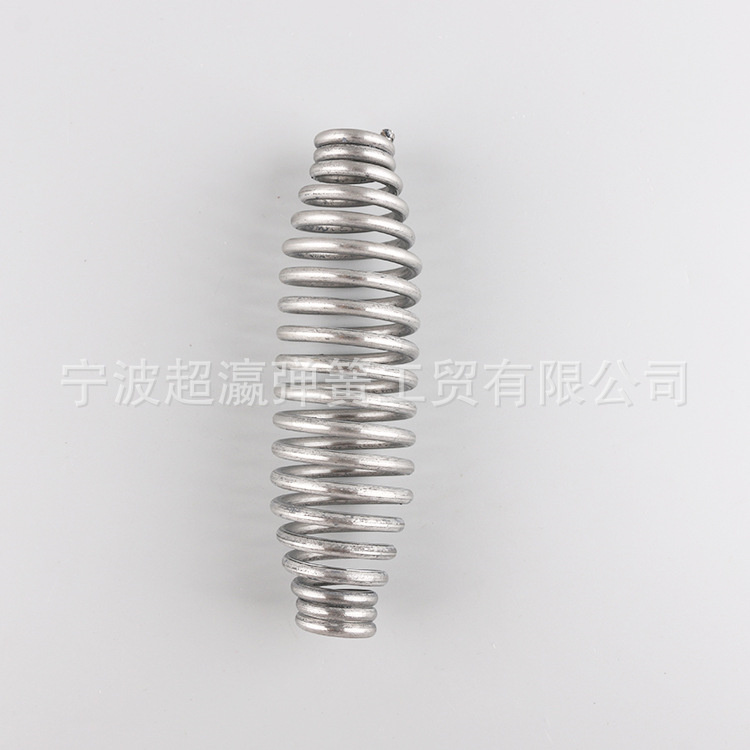
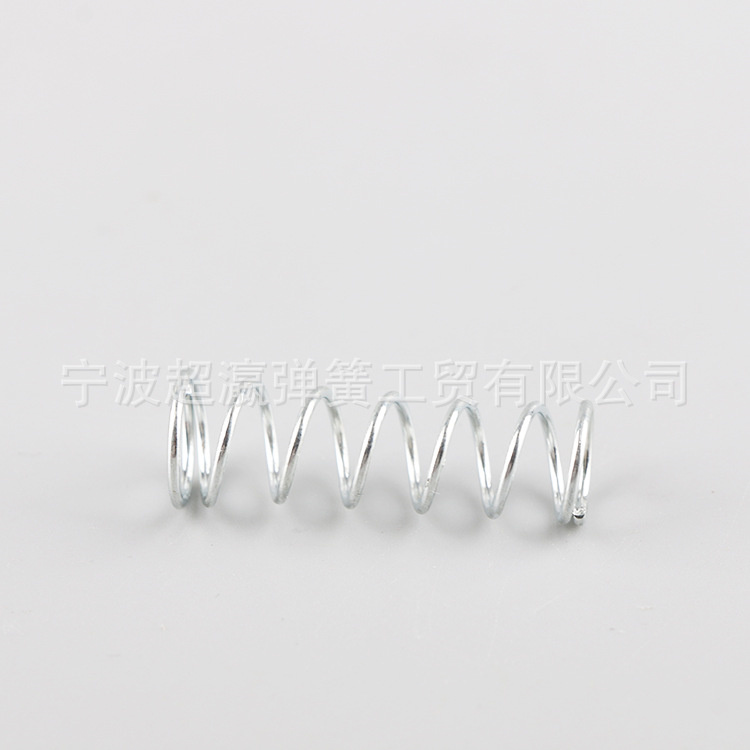 สปริงอัดสแตนเลสสั่งทำพิเศษ สำหรับการผลิตอุปกรณ์ในปริมาณมาก สปริงอัดที่ผลิตจาก CNC พร้อมการบำบัดความร้อนแบบคลายความเครียด ช่วยรองรับข้อกำหนดการโหลดสำหรับชิ้นส่วนนับแสนชิ้น ดูผลิตภัณฑ์ →
เมื่อกลไกต้องการส่วนที่ไม่เป็นวงกลมหรือมีรูปทรงขาที่ไม่ธรรมดา ลวด 304 ก็สามารถสร้างเป็นสปริงแรงดึงรูปทรงพิเศษที่รวมฟังก์ชันสปริงเข้ากับคลิปหรือตะขอภายในส่วนประกอบเดียว ซึ่งจะช่วยลดจำนวนชิ้นส่วนและทำให้การประกอบสำหรับลูกค้าง่ายขึ้น
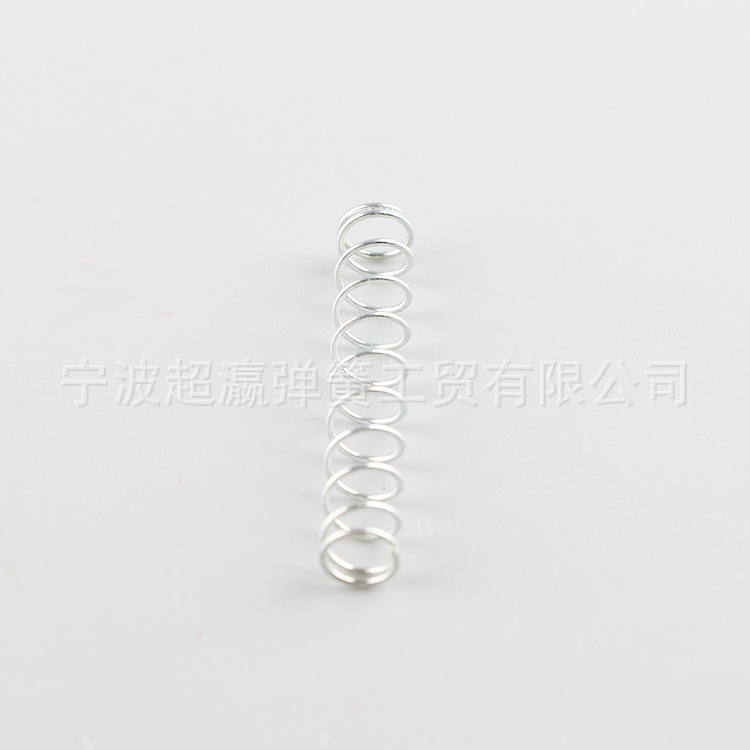
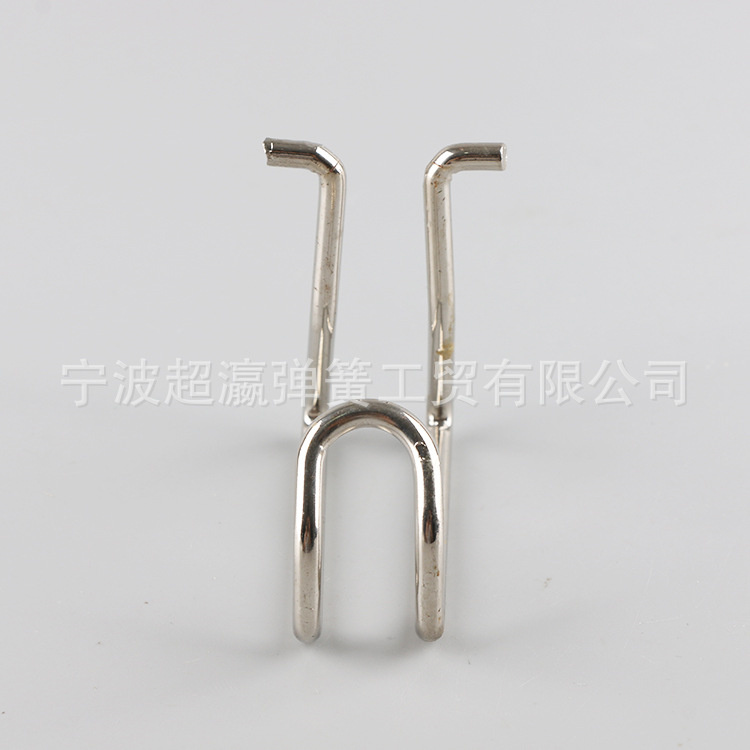 สปริงแรงดึงสแตนเลส 304 รูปทรงสั่งทำพิเศษ สปริงแรงดึงรูปทรงพิเศษนี้รวมฟังก์ชันสปริงเข้ากับคุณสมบัติคลิปหรือตะขอ ช่วยลดจำนวนชิ้นส่วนและทำให้การประกอบง่ายขึ้นสำหรับรูปทรงขาที่ไม่เป็นวงกลมหรือผิดปกติ ดูผลิตภัณฑ์ →
การเลือกวัสดุเป็นเพียงครึ่งหนึ่งของงาน สปริง 304 ที่ออกแบบมาไม่ดีอาจใช้งานไม่ได้แม้ว่าวัสดุจะสมบูรณ์แบบก็ตาม ประเด็นต่อไปนี้มีความสำคัญมากที่สุดเมื่อออกแบบสปริงจากเกรดนี้
ดังที่แสดงในแผนภูมิก่อนหน้า ความแรงจะลดลงเมื่อเส้นผ่านศูนย์กลางของเส้นลวดเพิ่มขึ้น บางครั้งนักออกแบบจะใช้ค่าความต้านทานแรงดึงเท่ากันสำหรับเส้นผ่านศูนย์กลางทั้งหมด แล้วสงสัยว่าเหตุใดสปริงต้นแบบที่มีความหนาจึงให้โหลดต่ำกว่าที่คำนวณไว้ ใช้ความแรงของลวดที่ตรงกับเส้นผ่านศูนย์กลางจริงที่คุณต้องการใช้เสมอ
ดัชนีสปริงคืออัตราส่วนของเส้นผ่านศูนย์กลางคอยล์เฉลี่ยต่อเส้นผ่านศูนย์กลางของเส้นลวด ช่วงการใช้งานจริงสำหรับ 304 อยู่ระหว่าง 4 ถึง 12 ดัชนีที่ต่ำมากหมายถึงความโค้งที่แคบและมีความเข้มข้นของความเครียดสูง ดัชนีที่สูงมากมีแนวโน้มที่จะโค้งงอและต้องมีคำแนะนำอย่างระมัดระวัง สำหรับสปริงที่มีดัชนีต่ำกว่า 4, 304 อาจแตกร้าวระหว่างการขด โดยเฉพาะอย่างยิ่งหากพื้นผิวลวดมีข้อบกพร่อง
ทางเลือกของปลายเปิด ปลายปิด ปลายปิดสี่เหลี่ยม หรือปลายปิดและกราวด์จะส่งผลต่อคอยล์ที่มีประสิทธิภาพและโหลดที่ความสูงที่กำหนด สำหรับสปริงอัด 304 ส่วนปลายกราวด์จะทำให้เบาะนั่งเรียบ และแนะนำให้ใช้เมื่อสปริงต้องตั้งในแนวตั้งโดยไม่เอียง การเจียรยังสร้างพื้นผิวเรียบที่ช่วยต้านทานการกัดกร่อนเมื่อผ่านกระบวนการอย่างเหมาะสมในภายหลัง
สำหรับสปริงส่วนขยาย รูปทรงของตะขอจะแนะนำความเข้มข้นของความเค้นที่มักเป็นจุดที่ชำรุด ตะขอเต็มจะแข็งแรงกว่าตะขอด้านข้าง รัศมีการโค้งงอที่ตะขอควรมีอย่างน้อยสองเท่าของเส้นผ่านศูนย์กลางของเส้นลวดเพื่อหลีกเลี่ยงการแตกร้าว ในการผลิต กระบวนการขดขดควรปล่อยให้การเปลี่ยนระหว่างขดและขอเกี่ยวเป็นไปอย่างราบรื่น โดยไม่มีรอยบากแหลมคมจากเครื่องมือขึ้นรูป
สองกระบวนการสามารถปรับปรุงสปริงสแตนเลส 304 ได้อย่างมาก:
กระบวนการทั้งสองเป็นตัวเลือกมาตรฐานของโรงงานสปริงที่มีอุปกรณ์ที่เหมาะสม และคุ้มค่าที่จะขอสปริงที่จะทนทานต่อรอบมากกว่า 100,000 รอบภายใต้ความเครียดที่รุนแรง
การทำความเข้าใจกระบวนการผลิตช่วยให้คุณถามคำถามที่ถูกต้องเมื่อสั่งซื้อสปริง สปริงสเตนเลสสตีล 304 ทั่วไปต้องผ่านหลายขั้นตอนก่อนจึงจะพร้อมใช้งาน
ที่โรงงานต่างๆ เช่น โรงงาน Chaoying Spring ในเมืองหนิงโป การผสมผสานระหว่างเครื่องขึ้นรูปสปริง CNC ที่มีความแม่นยำของญี่ปุ่นและไต้หวันและอุปกรณ์ทดสอบอัตโนมัติ ทำให้สามารถผลิตสปริง 304 ตัวได้ในราคาประหยัดแม้จะใช้งานในระยะยาว อุปกรณ์เดียวกันนี้สามารถจัดการกับสปริงรูปทรงพิเศษที่ไม่สามารถผลิตในเครื่องสปริงมาตรฐานได้
คุณภาพของสปริงสแตนเลส 304 ไม่สามารถมองเห็นบนพื้นผิวได้ สปริงสองตัวที่มีความยาวและเส้นผ่านศูนย์กลางอิสระเท่ากันสามารถทำงานได้แตกต่างไปจากเดิมอย่างสิ้นเชิง หากการคลายความเค้น แหล่งกำเนิดลวด และรูปทรงส่วนปลายแตกต่างกัน ซัพพลายเออร์ที่เชื่อถือได้ดำเนินการตรวจสอบต่อไปนี้เป็นประจำ
หากโครงการของคุณเกี่ยวข้องกับความเครียดสูงหรือจำนวนรอบสูง คุณควรทำงานร่วมกับซัพพลายเออร์ที่สามารถจัดเตรียมใบรับรองวัสดุและรายงานผลการทดสอบได้ วิธีการทีละขั้นตอนในการเลือกและตรวจสอบสปริงสเตนเลสสตีลสำหรับสภาวะความเค้นสูง มีกล่าวถึงในบทความแยกต่างหาก และจะอธิบายวิธีกำหนดโปรแกรมการทดสอบในลักษณะที่เป็นประโยชน์มากกว่าเชิงทฤษฎี
เมื่อคุณส่งคำถามไปยังผู้ผลิตสปริง คุณภาพของคำตอบจะขึ้นอยู่กับคุณภาพของข้อมูลที่คุณให้ ข้อกำหนดสปริงที่สมบูรณ์ควรมีรายการต่อไปนี้
| พารามิเตอร์ | คำอธิบาย | ตัวอย่าง |
|---|---|---|
| เส้นผ่านศูนย์กลางลวด | เส้นผ่านศูนย์กลางของลวดสปริง เหมาะเป็นอย่างยิ่งที่จะเลือกจากเกจลวดมาตรฐาน | 1.2 มม |
| เส้นผ่านศูนย์กลางภายนอกหรือภายใน | เลือกหนึ่งรายการ; เส้นผ่านศูนย์กลางภายนอกมีความสำคัญสำหรับการติดตั้งในรู เส้นผ่านศูนย์กลางภายในสำหรับการติดตั้งบนก้าน | เส้นผ่านศูนย์กลาง 12.0 มม |
| ความยาวฟรี | ความยาวโดยรวมของสปริงเมื่อไม่ได้โหลด | 30.0 มม |
| ความยาวทึบ | ความยาวเมื่อขดลวดทั้งหมดสัมผัสกัน ใช้สำหรับสปริงอัดเพื่อตรวจสอบระยะห่าง | 8.5 มม |
| ความสูงในการทำงานพร้อมภาระ | คู่การออกแบบที่สำคัญ เช่น โหลด 35 N ที่ความสูง 20 มม. | 35 นิวตัน ที่ 20 มม |
| คอยล์รวมและแบบปลาย | จำนวนขดลวดทั้งหมดและปลายปิด ยกกำลังสอง หรือต่อกราวด์ | คอยล์ 6.5 ปิดและกราวด์ |
| เรขาคณิตของตะขอ | สำหรับสปริงดึง ให้ระบุตะขอเต็ม ตะขอข้าง ครอสโอเวอร์ หรือรูปทรงอื่นๆ | ตะขอเต็มปลายทั้งสองข้าง |
| พื้นผิวและการตกแต่ง | หลงใหล, ลูกปัดแก้วระเบิด, ยิง peened หรือไฟฟ้าขัดเงา | Passivated |
มีข้อผิดพลาดทั่วไปบางประการที่วิศวกรทำเมื่อสั่งซื้อสปริง 304:
หากคุณมีตัวอย่างหรือภาพวาดเท่านั้น ผู้ผลิตที่มีประสบการณ์ด้านวิศวกรรมภายในสามารถออกแบบย้อนกลับได้: วัดสปริงที่มีอยู่ กำหนดภาระและการโก่งตัวที่ต้องการ คำนวณว่า 304 เหมาะสมหรือไม่ และเสนอการออกแบบที่ถูกต้อง นี่คือสาเหตุที่ลูกค้าจำนวนมากส่งตัวอย่างทางกายภาพไปยังโรงงานในระหว่างขั้นตอนการพัฒนา
ขึ้นอยู่กับสิ่งที่คุณกำหนดว่ามีความแข็งแรงสูง สำหรับสปริงขนาดเล็กที่ทำจากลวดเส้นเล็ก 304 สามารถให้ความต้านทานแรงดึงได้เกือบ 1,100 MPa ซึ่งมีความแข็งแรงพอสมควร หากการออกแบบของคุณต้องการการรับน้ำหนักที่สูงมากในพื้นที่จำกัด และสปริงต้องทำจากลวดหนา 304 อาจจะไม่ให้ความเค้นตามที่ต้องการหากไม่มีเส้นผ่านศูนย์กลางมากเกินไป และ 301 หรือลวดดนตรีจะดีกว่า ความแข็งแรงขึ้นอยู่กับทั้งวัสดุและเส้นผ่านศูนย์กลางของเส้นลวด ไม่ใช่เฉพาะโลหะผสมเท่านั้น
316 เพิ่มโมลิบดีนัมเพื่อปรับปรุงความต้านทานต่อคลอไรด์เป็นรูพรุนและการแตกร้าวจากการกัดกร่อนจากความเค้น ทำให้เป็นตัวเลือกที่ดีกว่าสำหรับสภาพแวดล้อมในน้ำเค็มและทางทะเล อย่างไรก็ตาม ลวด 316 มีความต้านทานแรงดึงต่ำกว่า 304 ในสภาวะดึงเย็น ดังนั้นสปริง 316 จะอ่อนกว่าสปริง 304 ที่เหมือนกัน ข้อเสียเปรียบนี้ต้องได้รับการพิจารณาเมื่อออกแบบสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน
ในบรรยากาศปกติ น้ำจืด และสภาพแวดล้อมด้านอาหาร สปริง 304 ที่ผ่านการกรองอย่างเหมาะสมจะไม่เกิดสนิม เมื่อสัมผัสกับคลอไรด์เป็นเวลานาน อาจเกิดสารเคมีทางอุตสาหกรรมที่มีฤทธิ์รุนแรง หรืออากาศทางทะเลที่มีความชื้นสูง การเกิดรูพรุนและสนิมได้ ความเสี่ยงเพิ่มขึ้นตามอุณหภูมิและการปนเปื้อนบนพื้นผิวจากอนุภาคเหล็กคาร์บอนที่อาจฝังตัวอยู่ระหว่างการจัดการที่โรงงาน
304 สามารถใช้งานได้เป็นระยะจนถึงประมาณ 300 °C แต่การใช้งานต่อเนื่องที่สูงกว่า 290 °C ทำให้เกิดการคลายตัวของโหลดทีละน้อยและสูญเสียความต้านทานแรงดึง ที่อุณหภูมิสูงกว่า 400 °C โครงสร้างงานเย็นจะฟื้นตัวอย่างรวดเร็ว และสปริงจะสูญเสียคุณสมบัติของสปริงส่วนใหญ่ไป สำหรับบริการที่อุณหภูมิสูง ให้ใช้ 17-7PH หรือโลหะผสมที่มีนิกเกิลเป็นส่วนประกอบหลัก
โดยพื้นฐานแล้ว Annealed 304 นั้นไม่ใช่แม่เหล็ก แต่กระบวนการดึงเย็นและการขดม้วนจะแปลงส่วนหนึ่งของโครงสร้างออสเทนนิติกไปเป็นมาร์เทนไซต์ ทำให้สปริงที่เสร็จแล้วมีแม่เหล็กเล็กน้อย พลังแม่เหล็กมักจะอ่อนและแปรผันตามปริมาณงานเย็น หากจำเป็นต้องใช้สปริงที่ไม่ใช่แม่เหล็กโดยสิ้นเชิง วัสดุและกระบวนการจะต้องได้รับการควบคุมและทดสอบอย่างระมัดระวัง
วิธีการที่มีประสิทธิภาพมากที่สุดคือการขัดแบบช็อต การตั้งค่าล่วงหน้า และการหลีกเลี่ยงความเข้มข้นของแรงเค้นคมในขอเกี่ยวหรือทางเลี้ยวปลาย นอกจากนี้ ให้รักษาความเครียดในการทำงานให้อยู่ภายในขีดจำกัดความล้าของวัสดุ และตรวจสอบให้แน่ใจว่าพื้นผิวไม่มีรอยขีดข่วน หลุม และรอยเจียร พื้นผิวที่สะอาดและเรียบจะทำให้การแตกร้าวล่าช้าออกไปอย่างมาก
การอบชุบด้วยความร้อนแบบบรรเทาความเครียดตั้งใจให้วัสดุผ่อนคลายภายใน และการสูญเสียโหลดบางส่วนเป็นเรื่องปกติหากอุณหภูมิในการบำบัดสูงกว่าความเค้นขดเดิม หากการสูญเสียโหลดมากเกินไป อุณหภูมิหรือระยะเวลาบรรเทาความเครียดอาจสูงเกินไป หรือสายไฟอาจมีความร้อนสูงเกินไป ซัพพลายเออร์ที่ดีจะปรับกระบวนการเพื่อให้ปริมาณงานสุดท้ายเป็นไปตามข้อกำหนดของคุณหลังจากรอบการบรรเทาความเครียด
สินค้าที่เกี่ยวข้อง
ติดต่อเรา
ที่อยู่โรงงาน
เลขที่ 8, ถนนเถาหยวนใต้, หวู่หยูเฉียว, เมืองเหิงเหอ, เมืองฉือซี, หนิงโป, จีน
อีเมล
โทรศัพท์
+86-188 6787 1218+86-574-62605393
คิวอาร์โค้ด